
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 10-10-2026 Herkunft:Powered


Kabelhersteller stehen täglich vor einem ständigen Produktionsdilemma. Der Einsatz von Maschinen zur Maximierung des Durchsatzes scheint ein direkter Weg zu höheren Margen zu sein. Dieser aggressive Ansatz birgt jedoch erhebliche Risiken. Um eine bessere Leistung zu erzielen, gehen Bediener häufig Kompromisse bei der Drahtspannung und der Gleichmäßigkeit der Schlaglänge ein. Die Gesamtanlageneffektivität (OEE) nimmt rapide ab, wenn Maschinen ihre Grenzen überschreiten. Facility Manager müssen ihre betrieblichen Grundlagen vollständig verstehen. Sie müssen zwischen theoretischen Drehzahlgrenzen und tatsächlich nachhaltigen Liniengeschwindigkeiten unterscheiden. Die Bewertung realistischer Maschinenfunktionen bleibt ein entscheidender Schritt. Es hat großen Einfluss auf Entscheidungen zur Ausrüstungsbeschaffung und zur Anlagenskalierung. Um die Kabelproduktion zu optimieren, muss die Geschwindigkeit des Double-Twist-Bündelers als integriertes System und nicht als isolierte Messgröße betrachtet werden. Sie müssen die Drahtstärke, die dynamische Spannungsregelung und präzise Maschinenspezifikationen sorgfältig abwägen. Die Beherrschung dieser spezifischen Variablen gewährleistet zuverlässige Erträge. Dieser sorgfältige Ansatz schützt Ihre Investition und garantiert hervorragende Fertigungsergebnisse.
Hersteller schätzen ihre tatsächliche theoretische Kapazität häufig falsch ein. Sie betrachten ausschließlich die Spitzendrehzahlspezifikationen. Sie ignorieren die anhaltende Betriebsgeschwindigkeit völlig. Dieser einzigartige Fokus führt zu völlig unrealistischen Output-Erwartungen. Bediener stellen Maschinen so ein, dass sie mit maximaler Geschwindigkeit laufen. Diese Strategie sieht in Tabellenkalkulationen und Produktionsprognosen fantastisch aus. Leider scheitert es in der tatsächlichen Fabrikhalle immer wieder. Hohe Geschwindigkeiten führen zu Variablen, die ein ständiges menschliches Eingreifen erfordern.
Die Doppeldrallmechanik beruht auf einem ausgeklügelten Konstruktionsprinzip. Eine einzige Umdrehung des Flyerbogens verleiht dem Drahtbündel zwei unterschiedliche Drehungen. Durch dieses Design verdoppelt sich Ihre Produktionsgeschwindigkeit im Vergleich zu älteren Single-Twist-Modellen sofort. Es schafft eine solide Grundlage für die Erwartungen an die betriebliche Effizienz. Der „Zwei Drehungen pro Umdrehung“-Multiplikator revolutionierte die moderne Kabelherstellung völlig. Dadurch können kompakte Maschinen mit der Leistung massiver herkömmlicher Verseilmaschinen mithalten.
Das Fahren mit absoluter Höchstgeschwindigkeit geht oft nach hinten los. Es senkt paradoxerweise Ihre tatsächliche OEE. Hohe aerodynamische Geschwindigkeiten erzeugen intensive mechanische Vibrationen. Diese Vibrationen verursachen während der gesamten Schicht häufige Mikrostopps. Bei extremer Beanspruchung kommt es deutlich häufiger zu Drahtbrüchen. Der Werkzeugverschleiß beschleunigt sich exponentiell. Die Bediener verbringen deutlich mehr Zeit mit dem Einfädeln gebrochener Drähte als mit der eigentlichen Herstellung von Kabeln. Eine Maschine, die kontinuierlich mit 80 % Kapazität läuft, ist immer produktiver als eine Maschine, die unregelmäßig mit 100 % Kapazität läuft.
Zur Ermittlung von Erfolgskriterien benötigen Sie einen verlässlichen Rahmen. Die optimale Produktionsgeschwindigkeit ist genau der Punkt, an dem die Ausbeute ihren Höhepunkt erreicht, kurz bevor der Ausschuss zu steigen beginnt. Um dieses Gleichgewicht zu finden, sind methodische Tests erforderlich.
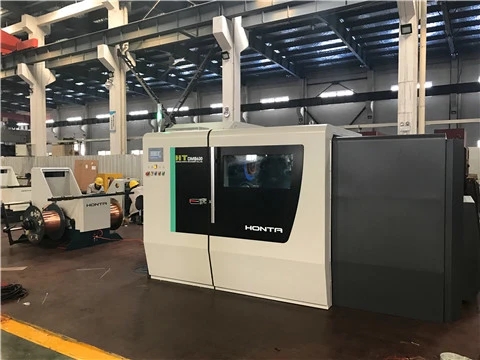
Die Drehzahl (U/min) bestimmt direkt die Zuggeschwindigkeit der Winde. Diese mechanische Beziehung bestimmt die endgültige Produktstruktur. Eine schnelle Drehung erfordert ein ebenso schnelles und präzises Ziehen. Wenn die Synchronisierung fehlschlägt, bricht die Kabelgeometrie sofort zusammen. Sie müssen diese Funktion-Ergebnis-Beziehung genau bewerten. Der Zugmechanismus muss nahtlos zur Flyerrotation passen. Jede Verzögerung führt zu sofortigen Mängeln.
Höhere Geschwindigkeiten erschweren die Kontrolle der Schlaglänge (Pitch) erheblich. Präzise Teilung verhindert elektrische Störungen in Datenkabeln. Moderne servogetriebene Winden passen sich dynamisch an, um diese Präzision beizubehalten. Sie übertreffen herkömmliche Modelle mit Zahnradantrieb deutlich. Servos gleichen Mikroschwankungen in Echtzeit aus. Getriebesysteme leiden unter einem inhärenten mechanischen Spiel. Servos sorgen für eine sofortige digitale Korrektur. Diese digitale Präzision hält die Tonhöhe auch bei hohen Drehzahlen unglaublich stabil.
Hochgeschwindigkeitsvorgänge stellen eine enorme Belastung für Kupfer- oder Aluminiumstränge dar. Die Integrität der Drehrichtung (S-Drehung oder Z-Drehung) kann unter dieser Belastung leiden. Restspannungen sammeln sich tief im Inneren der Metallmatrix an. Diese verborgene Spannung führt dazu, dass sich das endgültige Kabel während der Installation abwickelt oder knickt. S-Twist- und Z-Twist-Formationen erfordern unterschiedliche Spannungsprofile. Hohe Geschwindigkeiten verstärken kleine Unregelmäßigkeiten in diesen Profilen. Bediener müssen die Stabilität der Drehrichtung ständig überwachen.
Beschaffungsteams müssen vor dem Kauf von Ausrüstung spezifische QS-Kennzahlen verlangen. Bitten Sie Maschinenbauer, die Nickstabilität bei den angegebenen Höchstgeschwindigkeiten nachzuweisen. Fordern Sie aktuelle Testprotokolle früherer Client-Läufe an.
Die Physik schreibt strenge Betriebsgrenzen bei der Drahtherstellung vor. Der Betrieb von Fein- oder Mitteldraht mit mehr als 2.000 U/min erzeugt starke physikalische Kräfte. Zentrifugalkräfte ziehen den Draht heftig nach außen in Richtung Bug. Sie verändern die Spannungsdynamik innerhalb des Maschinengehäuses erheblich. Der Draht dehnt sich unter diesem Zug nach außen. Aufgrund dieser physikalischen Dehnung ändert sich der elektrische Widerstand. Kupfer kann während der Produktion leicht kaltverfestigen und brechen.
Sie müssen verschiedene Lösungen zur dynamischen Spannungsregelung bewerten. Mechanische Reibungssysteme wie Pulverkupplungen erzeugen übermäßige Hitze. Sie verlieren erheblich an Genauigkeit, wenn die Temperaturen während einer Schicht steigen. Pulverkupplungen funktionieren gut bei niedrigen Geschwindigkeiten. Motorisierte oder pneumatische Spannungsrückmeldungssysteme funktionieren bei hohen Geschwindigkeiten viel besser. Sie passen die Bremskraft kontinuierlich auf Basis von Echtzeit-Sensordaten an. Pneumatische Systeme bieten unglaubliche Reaktionszeiten im Millisekundenbereich.
Durch schnelles Drehen entsteht im Inneren der Maschine enorme kinetische Energie. Notstopps (E-Stops) stellen ein großes mechanisches Risiko dar. Volle Spulen laufen nach, wenn die Bremsen nicht richtig einrasten. Regeneratives Bremsen verhindert katastrophales Kabelreißen. Hochleistungsbremssysteme leiten diese Bewegungsenergie sicher ab. Sie stoppen den Bogen und die Aufwickelspule gleichzeitig. Dieser synchronisierte Stopp verhindert Kabelsalat und Geräteschäden.
Eine fortschrittliche Spannungsregelung ermöglicht sicherlich schnellere Produktionsläufe. Es bringt jedoch völlig neue Wartungsherausforderungen mit sich. Diese sensiblen Systeme erfordern makellose Betriebsumgebungen. Staubansammlungen aus Kupferspänen führen zu schwerer Sensorblindheit. Sie müssen diese elektronischen Sensoren viel häufiger kalibrieren als mechanische Kupplungen.
Tabelle 1: Vergleich der Spannungskontrollmechanismen
| Systemtyp | Hochgeschwindigkeitsleistung | Wartungsbedarf | Ideale Anwendung |
|---|---|---|---|
| Mechanische Reibung (Pulverkupplung) | Schlecht bis durchschnittlich | Niedrig (Einfache Teile) | Langsame Drahtführung mit großem Durchmesser |
| Pneumatisches Feedback | Exzellent | Mittel (erfordert saubere Luft) | Hochgeschwindigkeits-Datenkabel |
| Motorisierte Servospannung | Vorgesetzter | Hoch (Sensorkalibrierung) | Ultrafeine Drähte, Luft- und Raumfahrtkabel |
Käufer müssen die Gerätegrößen logisch vergleichen. Hersteller produzieren Maschinen der Serien 500, 630, 800 und 1000. Jede Kategorie zielt auf ganz bestimmte Drahtabmessungen und Spulenmassen ab. Eine Überdimensionierung Ihrer Maschine verschwendet wertvolle Energie und Produktionsfläche. Eine Unterdimensionierung schränkt Ihre langfristige Produktionskapazität erheblich ein. Sie benötigen eine Lösungskategorie, die perfekt zu Ihren Output-Zielen passt.
Der Doppelschlagbündeler 630 bleibt der maßgebliche Industriestandard. Es verarbeitet Gebäudekabel, LAN-Kabel und Automobilkabel einwandfrei. Es nimmt Querschnitte bis zu 6 mm² oder teilweise 10 mm² perfekt auf. Diese extreme Vielseitigkeit macht es bei globalen Herstellern unglaublich beliebt. Es schafft die perfekte Balance zwischen hoher Geschwindigkeit und nutzbarer Spulenkapazität.
Sie müssen den inhärenten Kompromiss zwischen Geschwindigkeit und Spulenmasse analysieren. Eine 630er-Maschine läuft ruhig bei 1500 bis 2000 U/min. Ein 1000er-Modell läuft aufgrund seiner enormen Rotationsträgheit viel langsamer. Kleinere Spulen drehen sich deutlich schneller. Sie erfordern jedoch häufigere Bedienerwechsel. Sie müssen berechnen, ob die zusätzliche Geschwindigkeit tatsächlich die erhöhte Ausfallzeit ausgleicht. Oft bietet die Größe 630 den besten mathematischen Kompromiss.
Käufer benötigen einen klaren Entscheidungsrahmen, bevor sie die Beschaffung abschließen. Ordnen Sie Ihre durchschnittlichen Lauflängen den Funktionen bestimmter Maschinenklassen zu. Passen Sie Ihre primären Drahtstärken direkt an die ideale Spulengröße an. Sehen Sie sich die Tabelle unten an, um Ihren Auswahlprozess zu leiten.
Diagramm 1: Bündelmaschinenklasse und Zielanwendungen
| Maschinenserie (Spulengröße) | Durchschnittliche maximale Drehzahl | Zieldrahtquerschnitt | Primäre Industrienutzung |
|---|---|---|---|
| 500er-Serie | 2000 - 2500 U/min | 0,05 mm² - 2,5 mm² | Elektronik, feine IT-Kabel |
| 630-Serie | 1500 - 2000 U/min | 0,5 mm² - 10 mm² | Automotive, LAN, Gebäudekabel |
| 800er-Serie | 1000 - 1500 U/min | 4,0 mm² - 16 mm² | Industrielle Steuerkabel |
| 1000er-Serie | 800 - 1000 U/min | 10mm² - 35mm² | Niederspannungs-Stromverteilung |
Sie müssen ein solides Geschäftsmodell für neue Geräte erstellen. Verlassen Sie sich nicht zu sehr auf übertriebene Herstellerangaben. Basieren Sie Ihren ROI ausschließlich auf nachhaltigen Produktionsdurchschnitten. Schauen Sie sich genau die pro Schicht produzierten Nettogutmeter an. Stellen Sie sich eine Einrichtung vor, die rund um die Uhr in Betrieb ist. Ein bloßer Anstieg des Ausschusses um 5 % macht den prognostizierten Gewinn von mehreren Wochen zunichte. Realistische Bewertungsmaßstäbe schonen Ihr Investitionsbudget.
Bewerten Sie den Energieverbrauch pro Kilogramm produziertem Draht sorgfältig. Hohe aerodynamische Geschwindigkeiten verbrauchen deutlich mehr elektrische Leistung (kW). Kohlefaserbögen tragen dazu bei, diesen Luftwiderstand zu reduzieren. Sie müssen jedoch die Leistungsaufnahme anhand der tatsächlichen Produktionsleistung bewerten. Höhere Geschwindigkeiten kosten manchmal mehr Industriestrom, als sie dem Bediener Zeit sparen. Berechnen Sie Ihre Nebenkostensätze anhand der prognostizierten Volumensteigerung.
Die Modellierung der Wartungskosten erfordert absolute Ehrlichkeit. Spitzengeschwindigkeiten zerstören Verschleißteile viel schneller. Bogenbänder, Präzisionslager und Führungsrollen verschleißen exponentiell. Lager, die für 10.000 Stunden ausgelegt sind, können bei maximaler Belastung bereits nach 4.000 Stunden ausfallen. Berücksichtigen Sie diese beschleunigte Austauschhäufigkeit in Ihrem Betriebsbudget. Für den Hochgeschwindigkeitsbetrieb sind außerdem teure Premium-Synthetikschmierstoffe erforderlich. Ignorieren Sie diese wiederkehrenden Kosten nicht.
Handeln Sie direkt, bevor Sie eine Bestellung unterzeichnen. Fordern Sie beim OEM einen strengen „Proof of Concept“ an. Bitten Sie sie um Testdaten basierend auf Ihren genauen Kabelspezifikationen. Schicken Sie ihnen Ihre eigenen Kupferproben zum Drehen. Fordern Sie eine umfassende Werksabnahmeprüfung (FAT) in ihrem Betrieb. Messen Sie selbst die tatsächliche Ausbeute und Qualität, bevor Sie die Lieferung annehmen.
Durch die Maximierung der Gerätegeschwindigkeit werden Rohphysik, Gerätegrenzen und Materialeigenschaften ausgeglichen. Dabei geht es um weit mehr als nur das Drehen eines Reglers auf 100 %. Blindes Arbeiten mit maximaler Kapazität zerstört die Drahtqualität und ruiniert die OEE. Sie müssen Ihren Zwirnprozess als hochintegriertes System betrachten. Spannungskontrolle, präzise Synchronisierung der Antriebswelle und die richtige Maschinendimensionierung spielen alle eine entscheidende Rolle.
Priorisieren Sie Maschinen, die eine äußerst stabile Spannungsregelung bieten. Fordern Sie genaue Schlaglängen bei komfortablem Betrieb bei 80 % Kapazität. Konzentrieren Sie sich nicht ausschließlich auf die Marketingspezifikationen für maximale RPM. Kontinuierliches, ununterbrochenes Laufen schlägt immer unregelmäßige Hochgeschwindigkeitsstöße. Eine ordnungsgemäße Wartung und realistische Erwartungen verlängern die Lebensdauer der Ausrüstung erheblich und schützen gleichzeitig Ihren täglichen Ertrag.
Wenden Sie sich umgehend an einen technischen Vertriebsingenieur. Führen Sie vor dem Kauf eine umfassende Durchsatzsimulation durch. Basieren Sie diese kritische Simulation auf Ihren spezifischen Drahtstärken und gewünschten Spulengrößen. Vergleichen Sie 630-mm-Konfigurationen mit größeren Konfigurationen, um die ideale Lösung zu finden. Verfolgen Sie einen datengesteuerten Ansatz, um Ihren Fertigungserfolg zu sichern.
A: Ein Standardmodell 630 läuft typischerweise zwischen 1.500 und 2.000 U/min. Aufgrund der Doppeldrehmechanik entspricht dies 3.000 bis 4.000 Drehungen pro Minute. Dieser Geschwindigkeitsbereich eignet sich sicher für blankes Kupfer, verzinntes Kupfer und Aluminiumlegierungen, die in Automobil- und Gebäudekabeln verwendet werden.
A: Höhere Geschwindigkeiten erhöhen die Zentrifugalkraft im Bug des Flyers exponentiell. Diese Kraft zieht den Draht aggressiv nach außen, was zu starken Spannungsspitzen führt. Das Aufwickelspulensystem muss diese Kraft durch dynamisches Bremsen aktiv bewältigen und ihr entgegenwirken. andernfalls dehnen sich die Kupferlitzen oder reißen.
A: Ja. Der kontinuierliche Betrieb nahe der maximalen Drehzahl verkürzt die Lebensdauer der Komponenten drastisch. Extremer Luftwiderstand belastet Kohlefaserbögen. Präzisionslager verschleißen aufgrund starker Hitze und Vibration exponentiell schneller. Strenge vorbeugende Wartungspläne sind zur Vermeidung katastrophaler mechanischer Ausfälle unerlässlich.
A: Geschwindigkeitsschwankungen verursachen asynchrones Ziehen zwischen der Winde und dem Flyerbogen. Diese Nichtübereinstimmung führt zu einer stark ungleichmäßigen Tonhöhe (Schlaglänge). Eine ungleichmäßige Teilung zerstört die geometrische Struktur und führt zu Fehlern bei strengen elektrischen Tests, wie z. B. Impedanzabfällen oder starkem Übersprechen in Datenkabeln.